KI kann beispielsweise Rüst- und Bearbeitungszeiten aus Betriebsdaten abschätzen. Mathematische Optimierung bildet daraus unter festgelegten Bedingungen einen zulässigen Plan. Die Planung bewertet Alternativen und gibt die Reihenfolge frei.
Wenn jede Eiländerung die Reihenfolge kippt
Maschinen, Werkzeuge und Einrichter sind gemeinsam begrenzte Ressourcen. Eine kurzfristige Änderung betrifft deshalb häufig mehr als einen Auftrag. Wird nur der nächste Liefertermin betrachtet, kann die neue Reihenfolge unnötige Rüstwechsel erzeugen oder Material einplanen, das noch nicht verfügbar ist.
Planungsqualität entsteht, wenn diese Abhängigkeiten gemeinsam betrachtet werden. Dafür braucht es belastbare Eingangsdaten und eine klare Entscheidung, welche Ziele Vorrang haben.
Was KI übernimmt und was der Optimierer berechnet
In einem solchen Aufbau haben Lernen und Optimieren unterschiedliche Aufgaben. Ein Modell kann aus Rückmeldungen erwartete Rüst- oder Bearbeitungszeiten ableiten. Ein Optimierer prüft, welche Reihenfolge mit Ressourcen, Arbeitsgangfolgen und Terminen vereinbar ist.
Google OR-Tools zeigt das grundlegende Prinzip am Job-Shop-Problem: Arbeitsgänge haben eine Reihenfolge und dürfen dieselbe Maschine nicht gleichzeitig belegen. Die konkrete industrielle Lösung muss zusätzliche Bedingungen wie Schichtkalender, Werkzeuge, Materialtermine und Rüstfolgen berücksichtigen. OR-Tools: Grundlagen der Reihenfolgeplanung.
Ein Sprachmodell ist damit nicht automatisch der richtige Kern einer Fertigungsplanung. Die Methoden werden nach Aufgabe ausgewählt. Nicht jeder wirksame Planungsschritt benötigt KI.
Praxisfall: 28 Rüststunden pro Monat zurückgewonnen
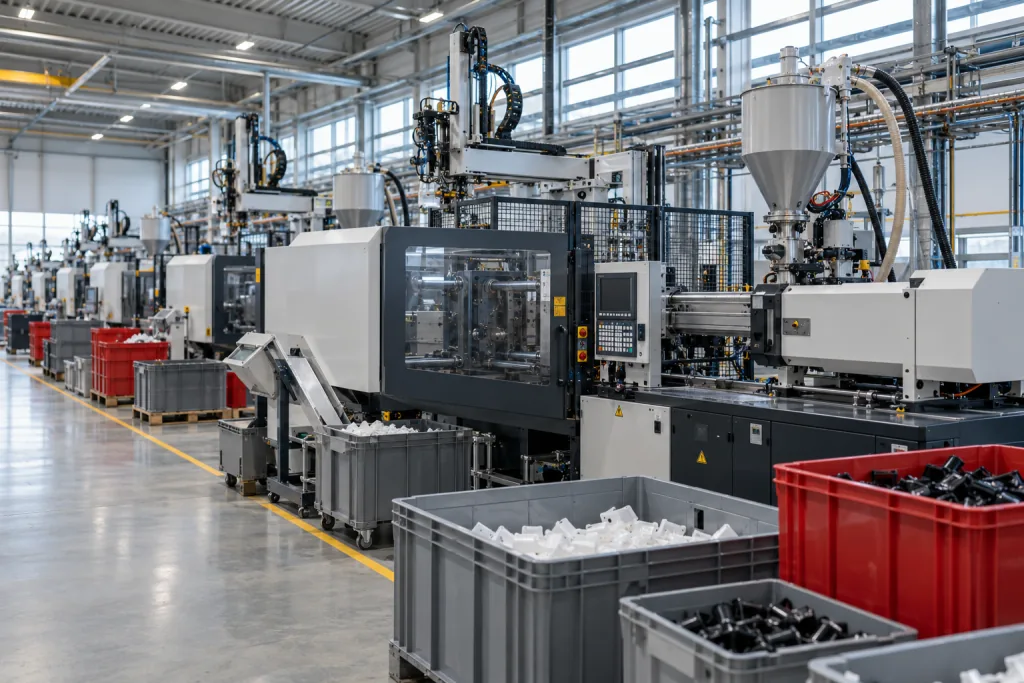
Bei einem Kunststoffverarbeiter teilten sich sechs Spritzgussmaschinen Werkzeuge und Einrichter. Vor dem Projekt fielen monatlich 120 Rüststunden an. Die Termintreue lag bei 84 %.
Nach zwölf Wochen sank der Rüstaufwand auf 92 Stunden pro Monat, eine Verringerung um rund 23 %. Die Termintreue stieg auf 93 %. Die Planung benötigte zehn statt 30 Stunden im Monat. Der Aufbau verband SAP PP, MES-Rückmeldungen, OR-Tools und eine Oberfläche zur Szenariobewertung.
Die Differenz von 28 Stunden ergibt hochgerechnet 336 Stunden zusätzliche Kapazität pro Jahr, sofern der monatliche Effekt erhalten bleibt. Zusätzliche Kapazität ist noch kein zusätzlicher Umsatz. Entscheidend ist, ob sie wirtschaftlich genutzt werden kann. Projektfall und Einordnung der Kennzahlen ansehen.
Ein guter Plan braucht einen geregelten Umgang mit Störungen
Maschinenausfall, Ausschuss oder ein fehlendes Werkzeug verändern die Ausgangslage. Die Lösung muss erkennen, wann ihr Datenstand nicht mehr belastbar ist. Findet sie keinen zulässigen Plan, darf sie nicht stillschweigend eine unbrauchbare Reihenfolge ausgeben.
Im Zielprozess bleiben der letzte freigegebene Plan, ein definierter kurzfristiger Fixierungsbereich und Verantwortliche für Ausnahmen erhalten. Neue Varianten zeigen ihre Folgen für Rüstaufwand und Liefertermine. Erst danach erfolgt die Freigabe an den vorhandenen Ausführungsprozess.
Den Pilot am Engpass messen
Beginnen Sie mit einem abgegrenzten Fertigungsbereich. Prüfen Sie, ob Rückmeldungen und Rüstzeiten verlässlich genug sind. Legen Sie vor dem Vergleich fest, welche Termine als Soll gelten und wie ungeplante Stillstände behandelt werden.
- Rüststunden: Sinkt der tatsächliche Aufwand bei vergleichbarem Produktionsprogramm?
- Termintreue: Werden Aufträge zum ursprünglich vereinbarten Termin fertig?
- Planungsaufwand: Wie viel Zeit bleibt für Korrekturen und Ausnahmebearbeitung?
- Umsetzbarkeit: Hält der Plan Material-, Werkzeug- und Personalbedingungen ein?
So wird aus einer rechnerisch guten Reihenfolge ein Verfahren, mit dem das Werk verlässlich arbeiten kann.
Quellen und Einordnung
Die genannten Projektergebnisse beziehen sich auf den beschriebenen Einzelfall. Sie sind keine Zusage für andere Unternehmen. Methoden und Voraussetzungen müssen im konkreten Einsatz geprüft werden.